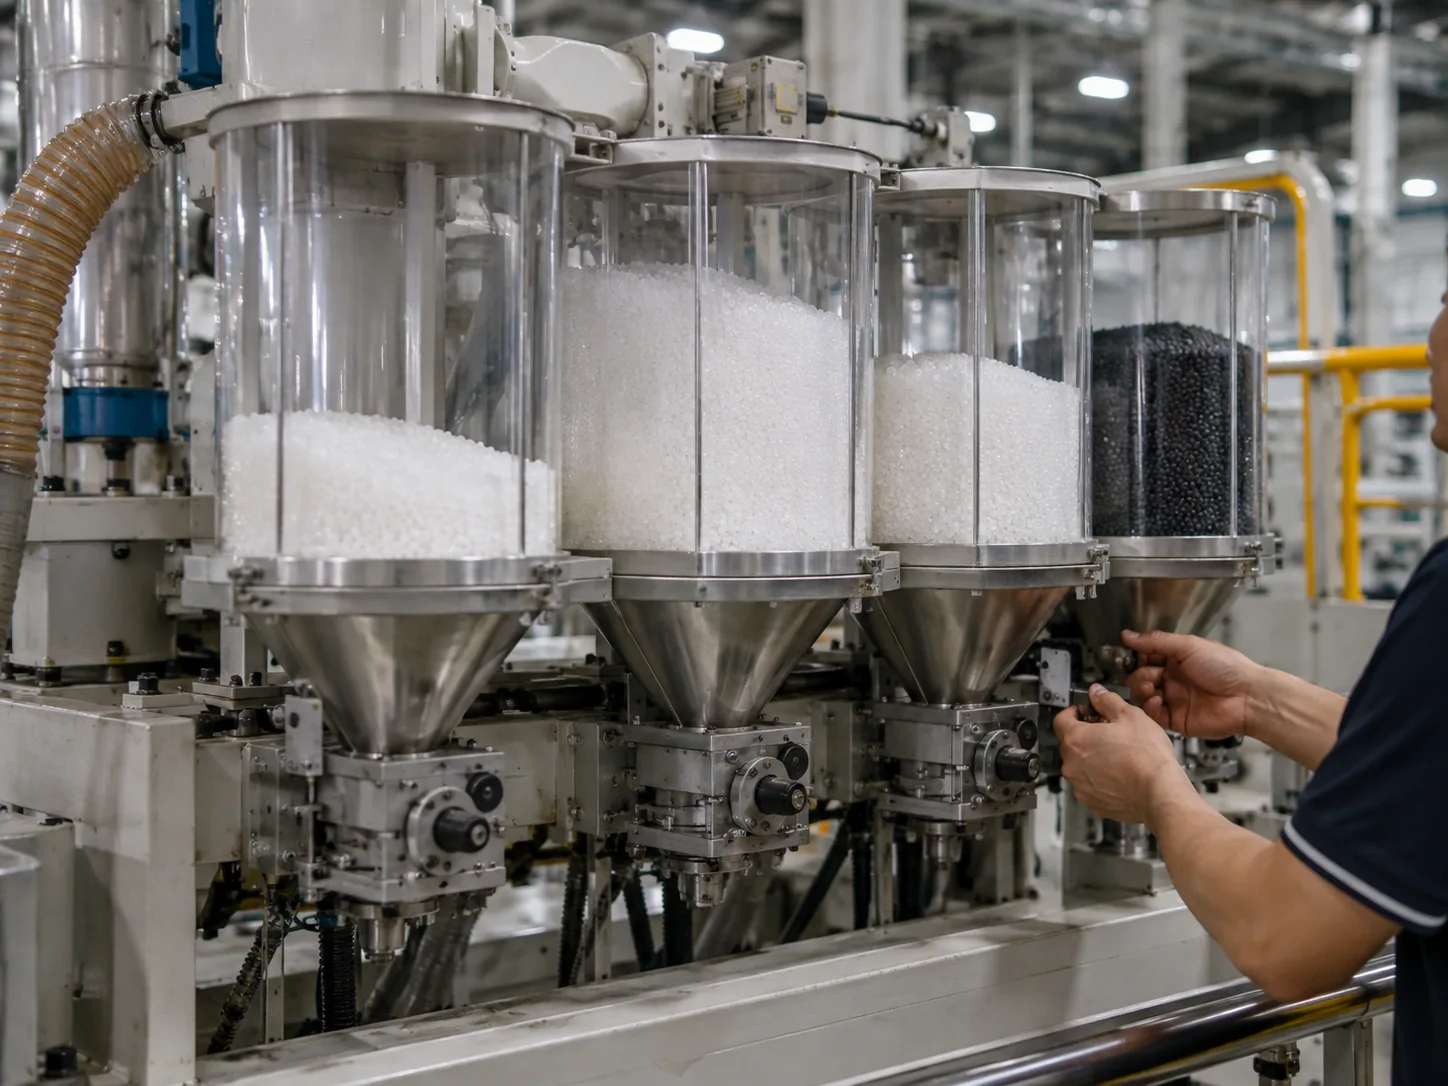
新料粒子(需要时也包括再生料粒子)经称量后,与色母粒、爽滑剂、开口剂等助剂混合,严格按成品薄膜性能所需的配方配料。
吹膜是把塑料树脂原料制成软包装薄膜的生产工艺。树脂粒子熔融后从环形模头挤出,形成连续的熔融管坯;向管内吹气,把它吹胀成薄壁膜泡,再经冷却、压平,收成膜卷。Tansox 后续印刷、复合和制袋用的基材,都来自这一步。大多数软包装加工厂的基膜都向外部吹膜厂采购,而 Tansox 自主吹膜:薄膜厚度、层结构(单层或多层共挤)和材料配方都由我们直接掌控,不必等外部供应商的交期,也不受其标准规格限制。
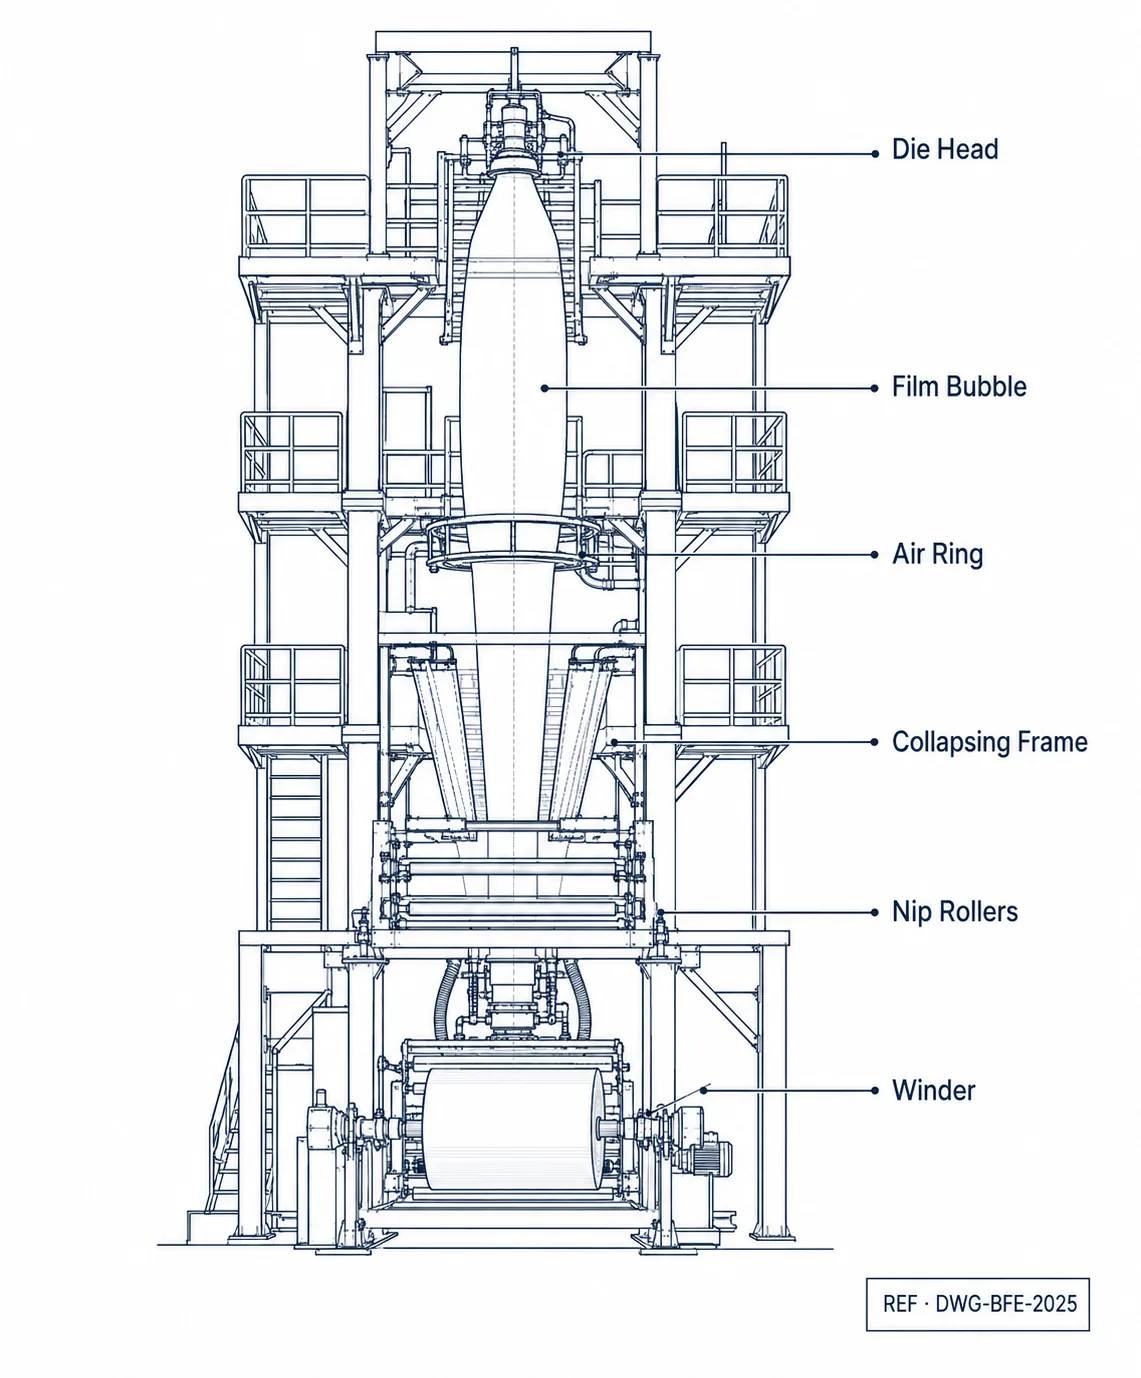
Tansox 的每一米薄膜都从树脂原料开始,在泉州工厂的吹膜线上经过同样的四道工序。
新料粒子(需要时也包括再生料粒子)经称量后,与色母粒、爽滑剂、开口剂等助剂混合,严格按成品薄膜性能所需的配方配料。
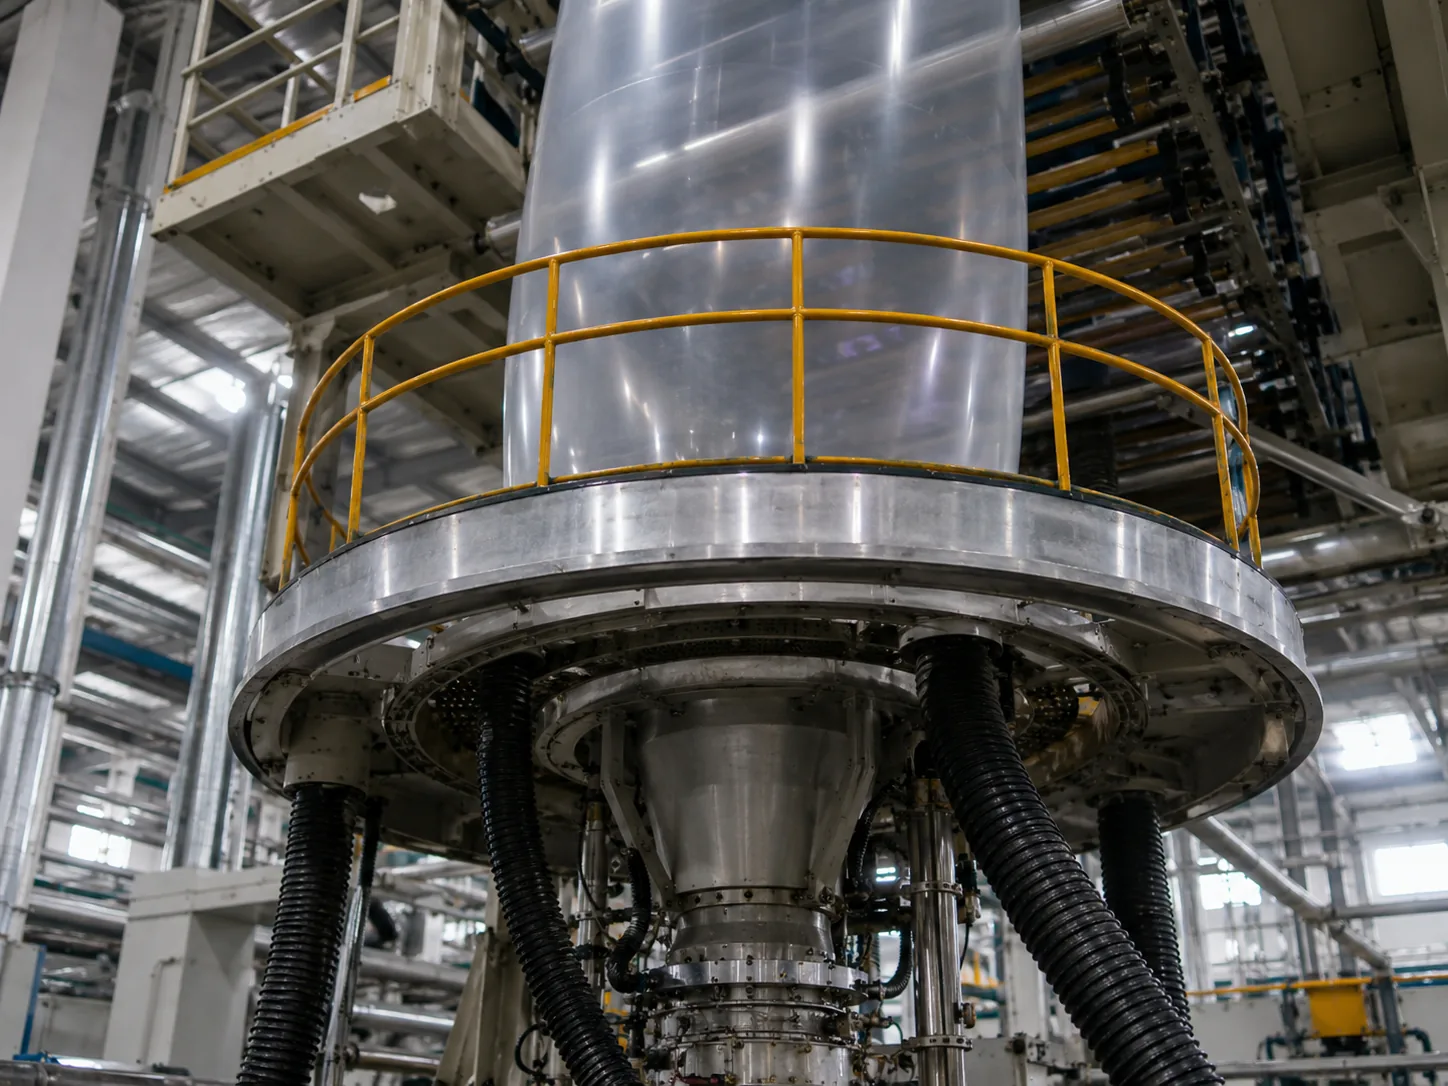
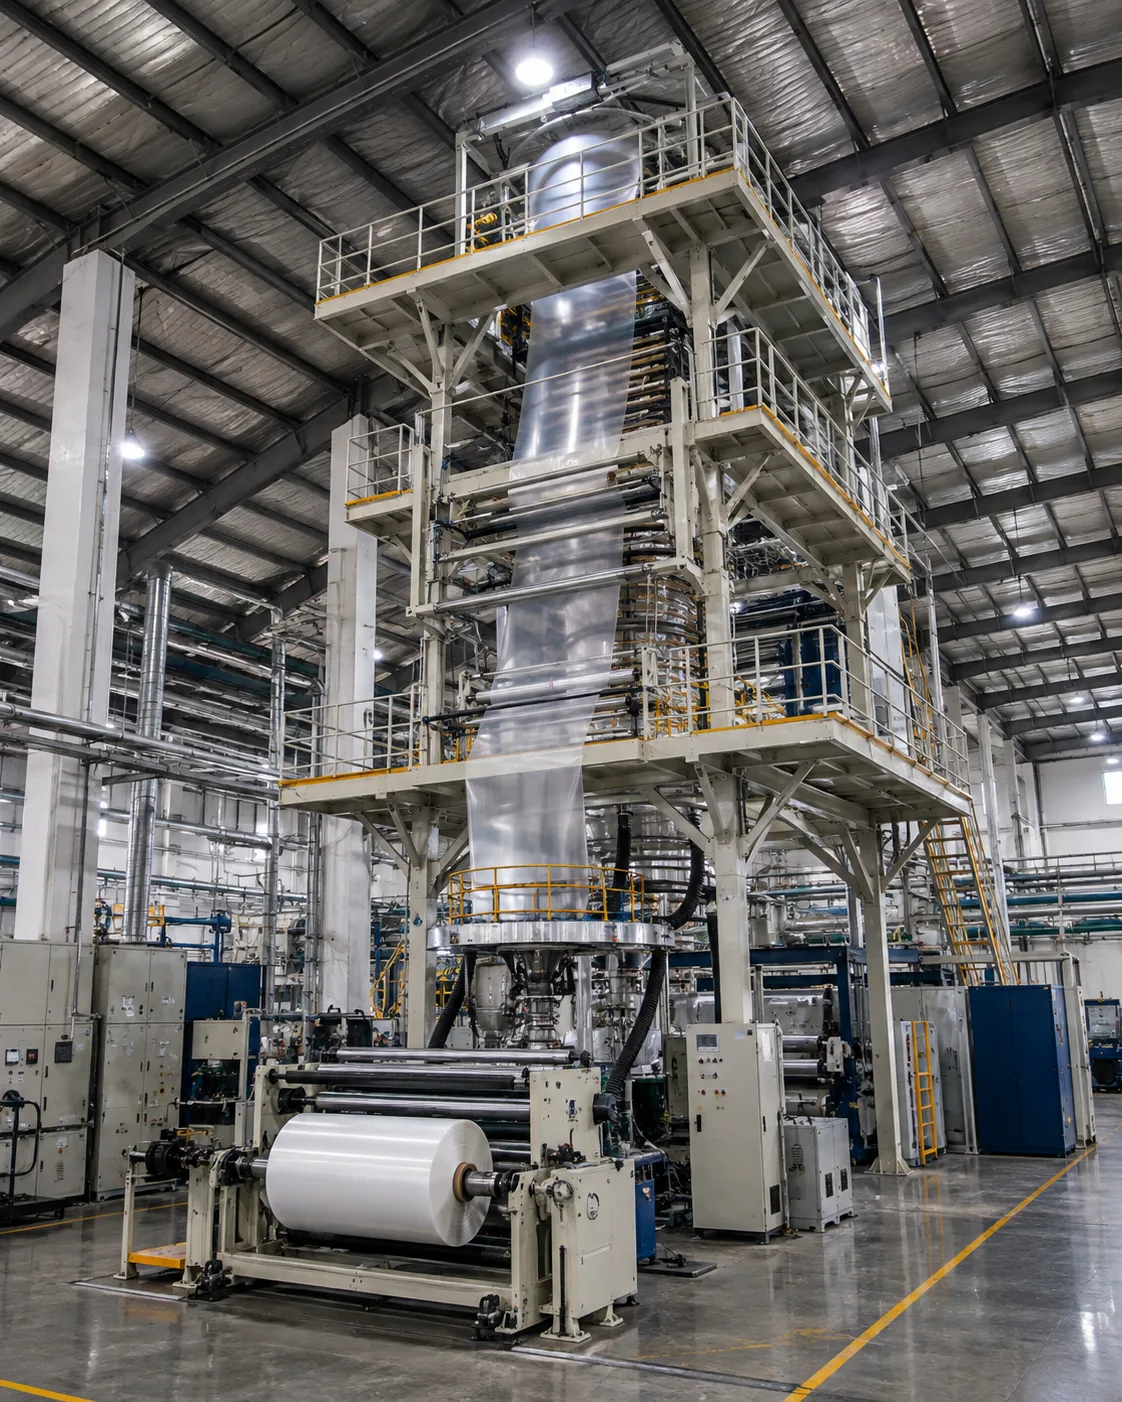
混好的原料熔融后从环形模头挤出。压缩空气把熔融管坯吹胀成膜泡,沿吹膜塔架上升,边冷却边拉伸到目标厚度和宽度。产线稳不稳,关键看塔架高度:塔架越高,膜泡压平前的冷却时间越长,成品厚度越均匀。
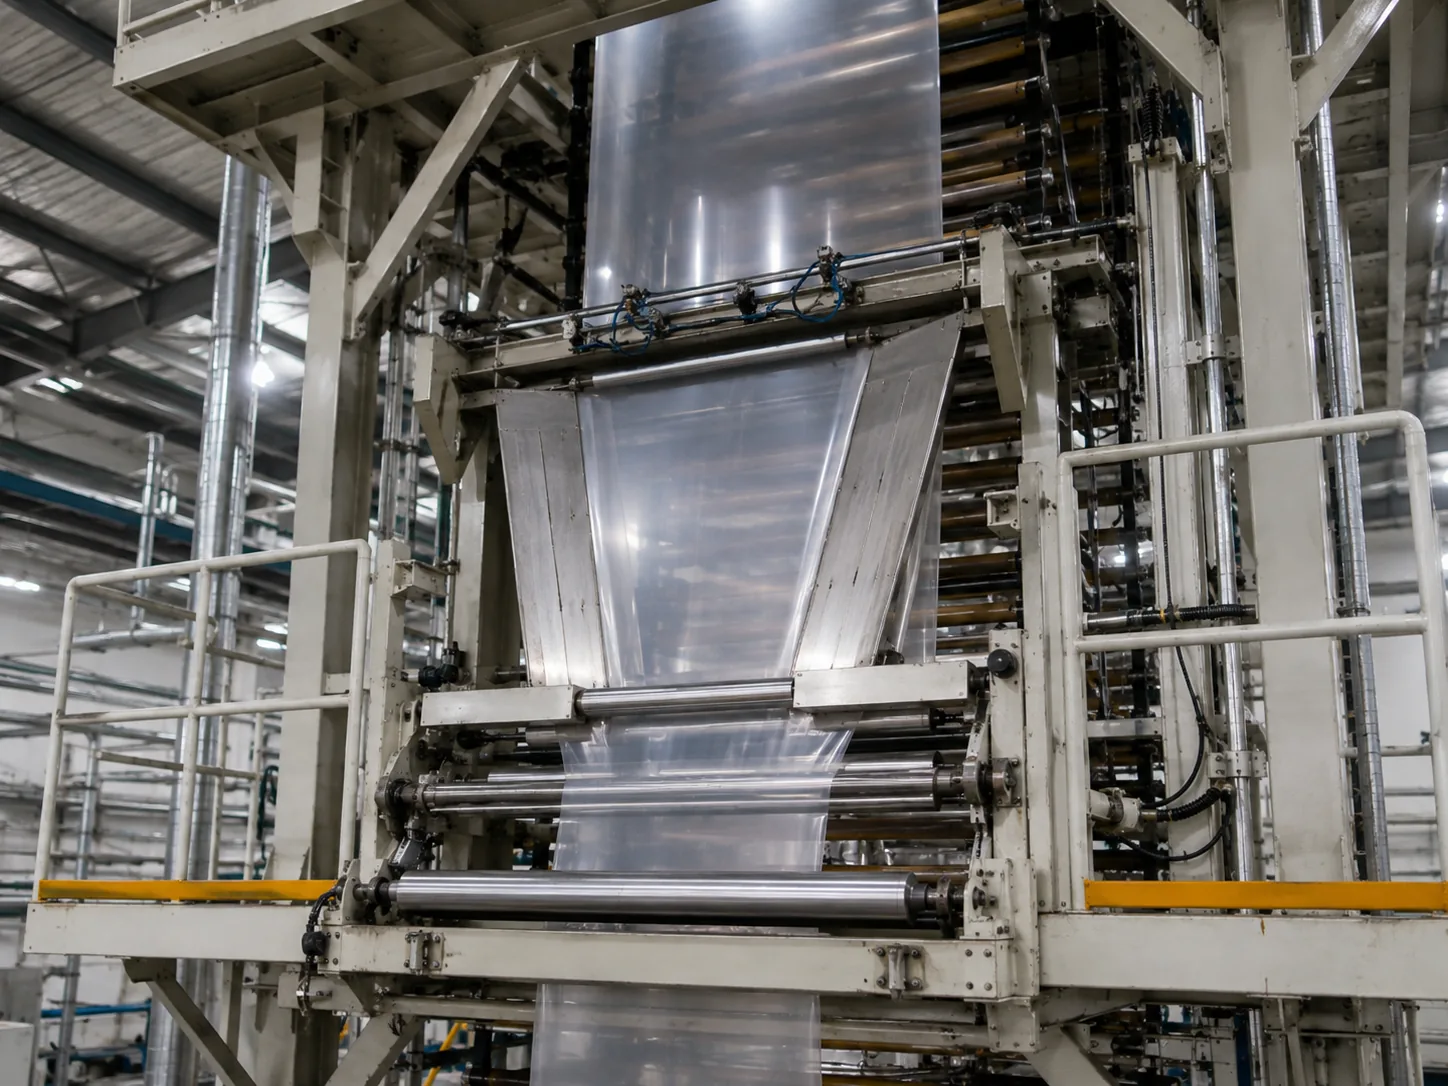
膜泡上升时由风环冷却。到达塔顶后,人字板把膜泡压成双层平膜,再由牵引辊压合成一条平整的膜带。
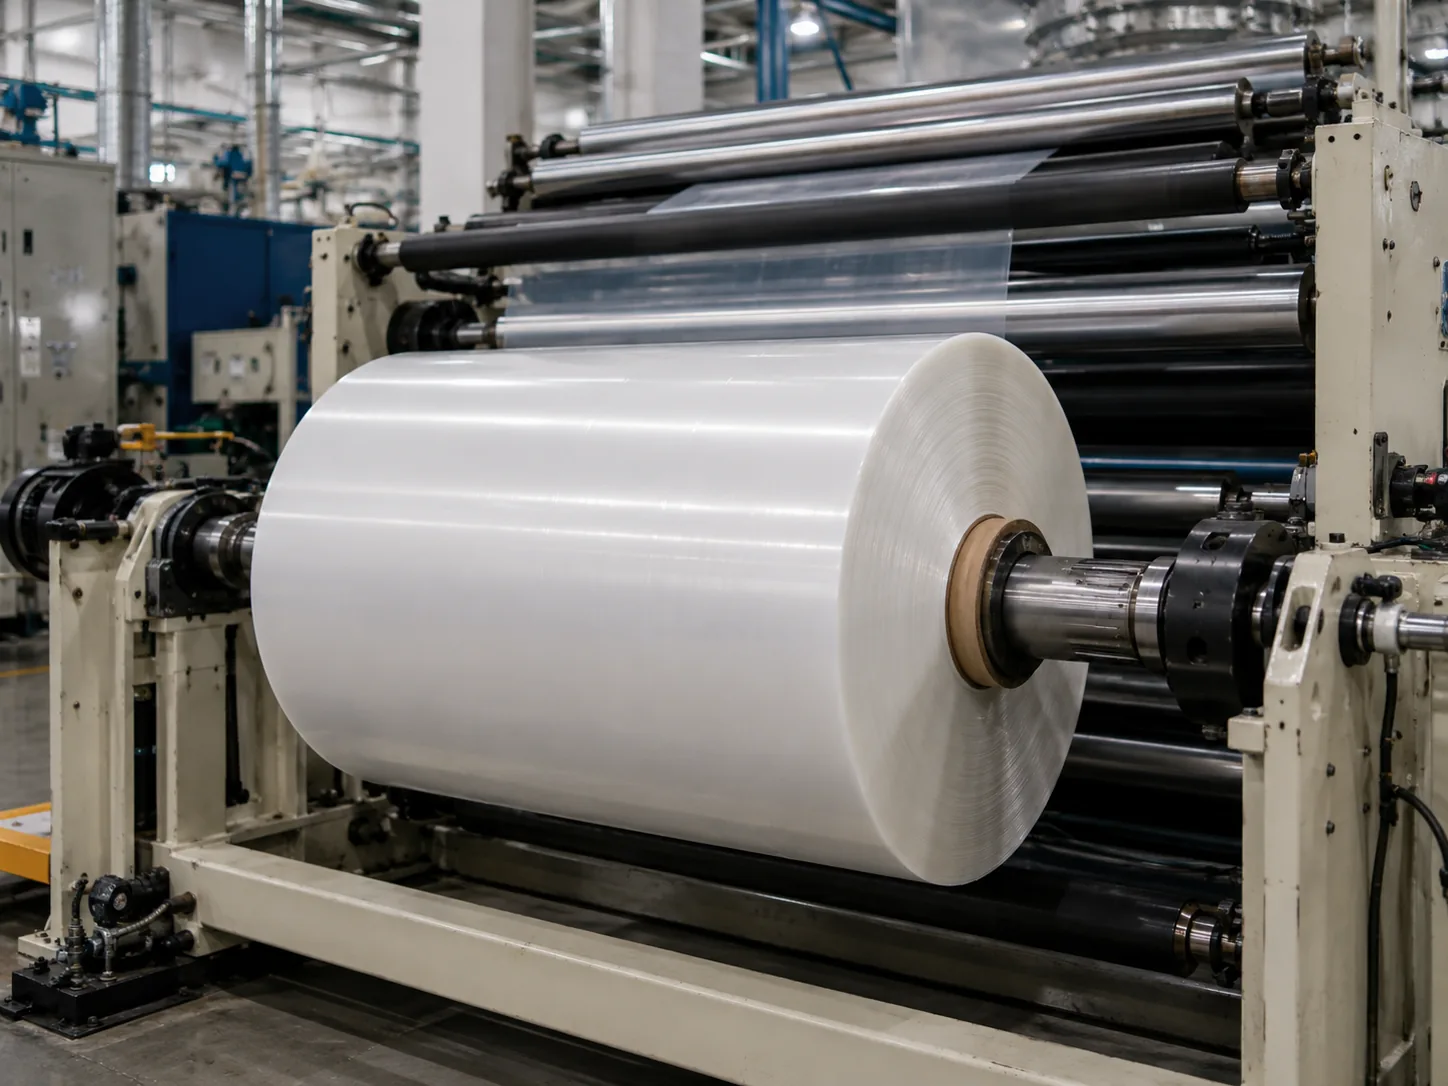
压平的薄膜收成大母卷。之后可以按宽度分切,作为卷膜直接出货;也可以直接送入 Tansox 自己的印刷和复合线,全程不出工厂。
下表是 Tansox 自主吹膜的生产范围。请告诉我们薄膜结构、宽度和目标厚度,我们来确认能否生产以及产量。
Tansox 自产薄膜在厂内完成印刷、复合和制袋,服务这些领域的头部品牌。每个领域都有独立页面,提供材料建议和产品规格。
1976 年创立于福建泉州。吹膜线和制袋线上已有三代操作工,220 名员工都在同一座工厂里工作。
Tansox 的管理体系通过 ISO 9001:2015 与 ISO 14001:2015 认证,证书由 EACC 颁发,经 CNAS 认可,适用 IAF 多边承认协议。每个生产批次出货都附检测报告(COA)、留样和潘通对色报告。
可选厦门 FOB、泉州 FOB 或 EXW。每位客户的货物合并装一个柜。海运至美国西海岸平均 18 天。
有。基膜在厂内生产,吹膜后可以直接转入印刷和制袋,不用等外部供应商发膜,定制订单的整体生产交期因此更短。
最主要的是厚度。吹膜工艺只有一种,基础原料也只有一类(PE 和 PP 树脂),每个订单不同的,只是薄膜吹制的厚度(μm)。请告诉我们您的产线需要的厚度,以及单层还是共挤,我们就按这个规格吹膜。
会。这一点值得向每一家薄膜供应商问清楚。吹膜塔架越高,膜泡压平前走得越远,熔体逐步冷却,膜泡运行更稳定。这样整幅薄膜厚度更均匀,品质更细腻,波动更小。更高的吹膜线需要大得多的设备投资,所以不是每家加工厂都有。
直接在同一厂区转入制袋生产。吹好的膜卷先印刷,结构需要时再复合,然后制成成品袋,全程不出工厂。
请通过 WhatsApp 发送薄膜结构、宽度和目标厚度,我们会在 24 小时内确认能否生产以及产量。